 English
 Chinese
 Russian
 French
 Spanish
 Arabic
 German
 Dutch
 Portuguese
 Italian
 Turkish
 Korean
 Japanese
 Thai
 Czech
 Traditional Chinese
 Indonesian
 Vietnamese
 Hungarian
 Bahasa Melayu
 Svenska
 Suomi
 Dansk
 Norsk
 Polski
 Ελληνικά


Zgrzewanie oporowe punktowe dla zaworu elektromagnetycznego samochodowego — połączenie drutu emaliowanego z pinem
Zgrzewanie punktowe oporowe emaliowanego drutu do pinu w zaworze elektromagnetycznym samochodowym. Bez lutowania. Mocne połączenie, wysoka przewodność, stała jakość.
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Cewki indukcyjne typu pinowego to elementy, które przetwarzają energię elektryczną na energię magnetyczną w celu magazynowania. Gdy prąd przepływa przez obwód, cewka przeciwdziała zmianom prądu; gdy obwód jest otwarty, stara się utrzymać prąd. Cewki indukcyjne są szeroko stosowane w sprzęcie komunikacyjnym, elementach samochodowych, urządzeniach gospodarstwa domowego i sprzęcie przemysłowym. Zazwyczaj składają się z korpusu, uzwojenia, osłony ekranującej, materiału zalewowego oraz rdzenia magnetycznego lub żelaznego. Drut izolacyjny używany do uzwojenia to drut emaliowany (znany również jako drut nawojowy), a aby przewodzić prąd, jeden koniec drutu emaliowanego musi być połączony z metalowym pinem.

Rysunek 1: Cewki indukcyjne typu pinowego z połączeniami drutu emaliowanego
Tradycyjna metoda lutowania
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Tradycyjna metoda łączenia drutu emaliowanego z pinami w cewkach indukcyjnych typu pinowego to lutowanie. Lutowanie polega na podgrzaniu i stopieniu lutu o niskiej temperaturze topnienia (cyna: temperatura topnienia 231,89°C) za pomocą lutownicy, co wypełnia szczeliny w punktach połączeń metalowych, tworząc trwałe złącze.

Rysunek 2: Tradycyjny proces lutowania drutu emaliowanego cewki indukcyjnej
Jednak lutowanie drutu emaliowanego cewki indukcyjnej jest operacją ręczną o niskiej powtarzalności. Podczas lutowania zanurzeniowego, jeśli spód rdzenia magnetycznego zetknie się z kąpielą lutowniczą, powstają rozpryski lutu. Jeśli operatorzy nie wykryją tego na czas, rozpryski mogą odpaść podczas pracy na skutek wibracji, powodując zakłócenia elektromagnetyczne. Dodatkowo, po odsunięciu lutownicy od złącza, mogą powstać ostre zakończenia lutu (sople), co wymaga poprawek lub złomowania. Oprócz nieestetycznych połączeń i zużycia topnika, proces lutowania zanieczyszcza również środowisko pracy.

Rysunek 3: Typowe wady lutowania — rozpryski, sople i nierówne połączenia
Proces zgrzewania oporowego punktowego
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Bez lutu lub topnika i bez zanieczyszczania obszarów nielutowanych, zgrzewanie oporowe punktowe jest preferowaną metodą. Zgrzewanie oporowe polega na dociskaniu elementów do siebie, przepuszczając prąd przez elektrody oraz strefę kontaktu między drutem emaliowanym a pinem. Powstałe ciepło oporowe nagrzewa powierzchnię styku, tworząc zgrzewane złącze.
Zgrzewanie oporowe punktowe oferuje znaczące zalety:
Zaleta Opis
Brak materiału wypełniającego Eliminuje materiały eksploatacyjne lutownicze, zmniejszając koszty materiałów
Obsługa maszynowa Zautomatyzowany proces zapewnia stałą, powtarzalną jakość zgrzewania
Wysoka wytrzymałość połączenia Metale podstawowe łączą się ze sobą, tworząc silne wiązania metalurgiczne
Niska rezystancja stykowa Doskonała przewodność elektryczna w zgrzewanym połączeniu
Stabilność termiczna Połączenia nie odpadają z powodu podwyższonej temperatury otoczenia
Czysty proces Brak pozostałości topnika, brak zanieczyszczenia środowiska, brak rozprysków
|
Zaleta |
Opis |
|
Brak materiału wypełniającego |
Eliminuje materiały eksploatacyjne lutownicze, zmniejszając koszty materiałów |
|
Obsługa maszynowa |
Zautomatyzowany proces zapewnia stałą, powtarzalną jakość zgrzewania |
|
Wysoka wytrzymałość połączenia |
Metale podstawowe łączą się ze sobą, tworząc silne wiązania metalurgiczne |
|
Niska rezystancja stykowa |
Doskonała przewodność elektryczna w zgrzewanym połączeniu |
|
Stabilność termiczna |
Połączenia nie odpadają z powodu podwyższonej temperatury otoczenia |
|
Czysty proces |
Brak pozostałości topnika, brak zanieczyszczenia środowiska, brak rozprysków |
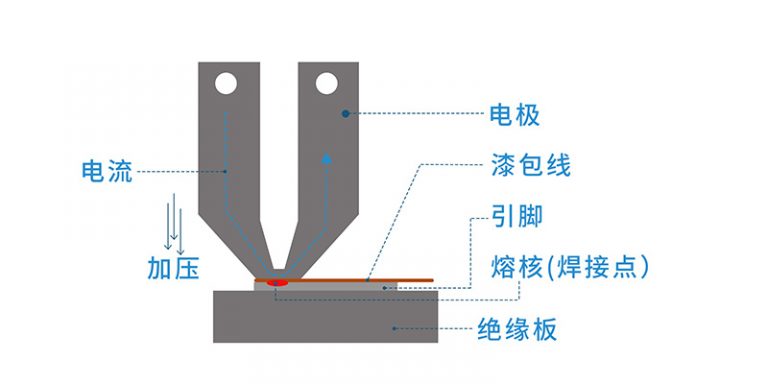
Rysunek 4: Zasada zgrzewania oporowego punktowego — elektroda, prąd, nacisk i soczewka zgrzewania
Podsumowanie zastosowania
━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━━
Zgrzewanie oporowe punktowe jest idealnym rozwiązaniem do łączenia drutu emaliowanego z metalowymi pinami w automotycznych zaworach elektromagnetycznych i cewkach indukcyjnych typu pinowego. W porównaniu do tradycyjnego lutowania, zapewnia lepszą wytrzymałość połączenia, stałą jakość dzięki zautomatyzowanej obsłudze, doskonałą przewodność elektryczną oraz czysty proces produkcyjny — bez lutu, topnika ani uszkodzeń termicznych otaczających komponentów. Dzięki temu jest szczególnie odpowiednie do wielkoseryjnej produkcji motoryzacyjnej, gdzie niezawodność i powtarzalność są kluczowe.
 Technical Specification (PDF)


Scan to Chat